
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-18 Происхождение:Работает


В секторе строительных материалов наблюдается явный сдвиг спроса с традиционного жесткого ПВХ и натурального дерева на дверные коробки из древесно-пластикового композита (ДПК). Этот сдвиг обусловлен требованиями к более высокой структурной прочности, водостойкости и экологическим сертификатам, что устраняет разрыв между долговечностью пластика и механической прочностью дерева. Производители, стремящиеся захватить эту долю рынка премиум-класса, часто недооценивают механические и термодинамические различия между обработкой чистого пластика и древесноволокнистых композитов. Попытка обработки ДПК на стандартном оборудовании для производства ПВХ часто приводит к преждевременному износу оборудования, пульсациям, нестабильной плотности и высокому проценту брака. Переход к производству требует тщательной технической оценки возможностей экструзии. В этом руководстве подробно описаны конкретные механические модернизации, настройки инструментов и параметры обработки, необходимые при инвестировании или модернизации специальной линии экструзии дверных коробок из ДПК..
Требования к крутящему моменту и мощности: обработка ДПК требует значительно более высокого крутящего момента редуктора и мощности двигателя по сравнению со стандартным ПВХ из-за высокой вязкости расплавов древесины и пластика.
Металлургический износ. Абразивная природа древесных волокон требует специальной биметаллической обработки шнеков и цилиндров для предотвращения быстрого разрушения.
Защита от влаги и вредителей: в отличие от чистого ПВХ, экструзия ДПК требует агрессивной вакуумной дегазации для предотвращения структурного вспенивания, а также точного дозирования добавок для смягчения легкой уязвимости к термитам и грибковому разложению.
Охлаждение и калибровка: профили из ДПК обладают большей массой и дольше сохраняют тепло, что требует расширенных таблиц вакуумной калибровки и оптимизации потока охлаждающей воды по сравнению со стандартными линиями из ПВХ.
Приведение инвестиций в оборудование в соответствие с требованиями целевого рынка определяет успех вашего производственного предприятия. Прежде чем настраивать экструзионную линию, вы должны понимать точные физические свойства конечного продукта. Строительная отрасль требует от дверных коробок определенных показателей производительности. Монтажникам требуются материалы, которые они могут резать, сверлить и ввинчивать, не раскалываясь. Конечные пользователи требуют устойчивости к атмосферным воздействиям и долговечности.
Дверные коробки из ПВХ (UPVC) легкие, водонепроницаемые и полностью состоят из пластика. Этот синтетический макияж делает их свободными от термитов. Производство рам из ПВХ требует высокоскоростной и эффективной экструзии. Основное внимание по-прежнему уделяется объемной производительности и стабильности размеров. Однако чистый ПВХ не обладает большой прочностью. Он не может поддерживать тяжелые двери из массива дерева без внутреннего стального усиления. Монтажникам часто приходится сталкиваться с трудностями при установке тяжелых петель непосредственно в полые ПВХ-профили. Материал имеет тенденцию к разрыву под действием сильного крутящего момента.
Дверные коробки из ДПК значительно тяжелее. Они обеспечивают превосходную структурную целостность и отличную способность удерживать петли и тяжелую фурнитуру. Это идеально имитирует традиционную твердую древесину. Плотники могут фрезеровать, прибивать и распиливать рамы из ДПК, используя стандартные деревообрабатывающие инструменты. Несмотря на высокую водостойкость, содержание натуральной древесины создает легкие уязвимости. Без надлежащего химического состава ДПК остается уязвимым для атак термитов. Для производства ДПК требуется мощное экструзионное оборудование. Операторы должны сосредоточиться на однородности расплава, точном контроле плотности и безупречном качестве поверхности.
Производственный смысл очень глубок. Выбор между этими материалами определяет фундаментальную архитектуру экструзионной линии. Каждый компонент меняется. Вы должны пересмотреть все, от питателей рецептуры до вытяжного устройства. Стандартная экструзионная линия для производства дверных коробок из ПВХ не выдержит механического воздействия композитов WPC. Редукторы перегреются, а винты преждевременно изнашиваются.
Понимание термодинамических и реологических различий между чистым ПВХ и ДПК определяет каждую механическую модификацию экструзионной линии. Нельзя относиться к древесному порошку как к простому наполнителю. Это фундаментально меняет физику полимеров.
Добавление от 30% до 60% древесного порошка резко снижает индекс текучести расплава (MFI). Полученный композит создает высоковязкий расплав. Этот жесткий материал препятствует потоку через цилиндр и головку. Это экспоненциально увеличивает противодавление на упорные подшипники экструдера. Трение генерирует огромное внутреннее тепло сдвига. Операторы должны тщательно балансировать внешний нагрев ствола и внутренний сдвиговой нагрев. Если сдвиговое тепло выходит из-под контроля, материал мгновенно разлагается.
Древесные волокна быстро разлагаются при температуре выше 200°C. После сжигания волокна теряют структурную целостность и обесцвечивают окончательный профиль. Чистый ПВХ предлагает более щадящий профиль термической деградации. Обработка WPC требует гораздо более узкого окна обработки. Операторы должны контролировать температуру ствола с абсолютной точностью, чтобы предотвратить возгорание. Даже незначительный скачок температуры в одной зоне ствола может испортить весь производственный цикл. Древесная мука действует как изолятор, затрудняя отвод избыточного тепла из центра потока расплава.
Гигроскопия древесного волокна представляет собой серьезную проблему при переработке. Даже правильно высушенный древесный порошок содержит остаточную влагу. Под огромным давлением экструзии эта влага мгновенно превращается в пар. Без специальной вентиляции пар создает внутренние пустоты. Эти микроскопические пузырьки снижают структурную прочность дверной коробки. Эффективное удаление влаги не подлежит обсуждению. Если пар достигает головки штампа, он быстро расширяется при выходе из оснастки. Это вызывает разрушение расплава, точечную коррозию на поверхности и серьезную нестабильность размеров.
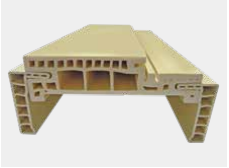
Переход от чистого пластика к древесным композитам требует специального оборудования. Вы не можете просто залить смолу ДПК в стандартный экструдер. Механические требования требуют сложных инженерных решений.
Стандартная двухшнековая конструкция из ПВХ разрушает древесные волокна. Винты из чистого ПВХ используют высокую степень сжатия для генерации тепла сдвига для плавления. WPC требует совершенно противоположного подхода. Вам понадобится специальный станок для изготовления пластиковых профилей из ДПК, оснащенный винтами с низким уровнем сжатия. Более низкое сжатие предотвращает чрезмерное тепло сдвига, которое сжигает чувствительные частицы древесины. Витки шнека должны иметь более глубокие каналы в зоне плавления. Это учитывает громоздкий характер смеси дерева и пластика.
Кроме того, древесный порошок внутри ствола действует как наждачная бумага. Абразивный износ быстро разрушает стандартную азотированную сталь. Вы должны указать покрытие из биметаллического сплава как для винтов, так и для ствола. Обработка карбидом вольфрама обеспечивает необходимую твердость, чтобы противостоять непрерывному истиранию. Производители наносят эти покрытия с помощью плазменно-дуговой сварки (PTA). Это создает металлургическую связь, которая значительно продлевает срок службы узла пластификации.
Обработка WPC требует исключительно высокого крутящего момента. Вязкий расплав сопротивляется движению вперед, отталкиваясь от винтов. Если коробка передач занижена, машина будет глохнуть или пульсировать. Помпаж приводит к нестабильной плотности профиля и большому количеству брака. Система привода должна преодолевать огромное трение, создаваемое древесной мукой.
При оценке оборудования внимательно осмотрите упорные подшипники. Стандартные подшипники разрушаются под противодавлением ДПК. Вам необходимо выбрать тандемные упорные подшипники для тяжелых условий эксплуатации, разработанные специально для экструзии с высоким сопротивлением. Выбирайте высокомоментные редукторы, способные выдерживать постоянные большие нагрузки. Комбинация двигателя и редуктора должна работать непрерывно без перегрева. Это обеспечивает стабильную и стабильную производительность при длительных производственных циклах. Внедрить специальные системы охлаждения масла для коробки передач. Синтетическое трансмиссионное масло высокой вязкости должно циркулировать через внешний теплообменник для поддержания оптимальной температуры смазки и предотвращения износа зубьев шестерни.
Влага и летучие газы разрушают профиль ДПК. Стандартные экструдеры с одним вентиляционным отверстием не могут удалить достаточно пара. Огромный объем газа, выделяемого нагретыми древесными волокнами, перегружает основные системы вентиляции.
Вы должны использовать зоны вентиляции с двойным вакуумом на цилиндре экструдера. Эти агрессивные вакуумные системы удаляют влагу и летучие вещества до того, как материал достигнет фильерной головки. Высокопроизводительные водокольцевые вакуумные насосы обеспечивают необходимое всасывание. Это гарантирует плотный, прочный профиль без пустот. Операторы должны ежедневно очищать вакуумные фильтры. Засоренные фильтры уменьшают всасывание, позволяя влаге просачиваться через вентиляционные зоны.
ДПК требует тщательной химической защиты. Вы должны смешать с матрицей средства против термитов, фунгициды и УФ-стабилизаторы. Объемным дозаторам не хватает необходимой точности. Внедрить автоматизированные системы гравиметрического дозирования. Эти системы точно взвешивают и смешивают добавки, устраняя естественные уязвимости древесных волокон. Гравиметрический контроль гарантирует, что каждый метр дверной коробки содержит точный химический состав, необходимый для длительного срока службы.
Сравнение последующего оборудования показывает резкие различия. Головка, калибровочный стол и режущие блоки требуют существенной модернизации для работы с плотным композитным материалом.
Конструкция проточного канала для этих двух материалов полностью различается. Чистый ПВХ относительно легко проходит через сложные матрицы. WPC требует обтекаемых каналов кристалла с низким сопротивлением. Любые мертвые зоны в штампе приведут к застою материала. Застоявшийся ДПК быстро сгорает, разрушая процесс экструзии. Инженеры-инструментальщики должны проектировать матрицу с постепенными углами сжатия. Это сводит к минимуму напряжение сдвига по мере того, как материал принимает окончательный профиль. Кроме того, инженеры должны учитывать расширение матрицы. ДПК расширяется иначе, чем чистый ПВХ, при выходе из кромки матрицы. Размеры инструмента должны компенсировать это расширение для достижения правильной конечной геометрии профиля.
При настройке индивидуальной линии экструзии дверных коробок учитывайте возможности совместной экструзии. Это критическое обновление для WPC. Использование головки для совместной экструзии ABA или A/B позволяет нанести внешний покрывающий слой из чистого ПВХ или ASA. Эта тонкая внешняя оболочка полностью закрывает ядро из ДПК. Он защищает древесные волокна от влаги, повышает устойчивость к атмосферным воздействиям и полностью нейтрализует риск появления термитов. Совместная экструзия также позволяет производителям использовать переработанные материалы в сердцевине, сохраняя при этом превосходное качество поверхности.
Время охлаждения существенно различается. ДПК обладает гораздо большей массой и плотностью, чем полые профили из ПВХ. Древесный композит значительно дольше сохраняет тепло. Он действует как термобатарея, удерживая внутреннее тепло еще долго после того, как поверхность станет прохладной.
Стандартные охлаждающие столы не могут отводить тепло достаточно быстро. Для специального станка для изготовления дверных профилей из ДПК требуются более длинные и прочные вакуумные калибровочные столы из нержавеющей стали. Эти таблицы часто имеют длину от 8 до 12 метров. Длительное охлаждение предотвращает деформацию после экструзии. Это гарантирует, что тяжелая дверная коробка останется идеально вертикальной и стабильной по размерам при установке. Охлаждающая вода должна проходить через калибровочные блоки турбулентно. Турбулентный поток отводит тепло гораздо быстрее, чем ламинарный. Системы охлажденной воды обязательны для высокоскоростного производства ДПК.
Операторы должны постоянно следить за показаниями вакуумметров на калибровочном столе. Если вакуум упадет, профиль оторвется от калибровочных блоков, что приведет к получению заниженных размеров. Температура воды, поступающей в калибровочный стол, должна оставаться строго между 15°С и 20°С. Более теплая вода не успевает достаточно быстро схватить обшивку профиля, а чрезмерно холодная вода может вызвать термический шок, приводящий к внутренним напряжениям в матрице ДПК.
Требования к тяге увеличиваются с увеличением веса продукта. Профили ДПК тяжелые и плотные. Стандартные тянущие устройства будут соскальзывать, вызывая появление царапин на поверхности и изменение размеров. Вам нужны надежные гусеничные тяговые устройства с высокой силой зажима. Резиновые накладки должны прочно удерживать профиль, не сдавливая его. Двигатели с сервоприводом обеспечивают точный контроль скорости, исключая колебания напряжения.
Тяговое устройство также должно иметь независимые регуляторы давления на верхней и нижней гусеницах. Это предотвращает раздавливание гусениц полыми секциями дверной коробки, сохраняя при этом достаточное сцепление, чтобы тянуть тяжелые твердые секции. Кроме того, режущая пила должна использовать пневматическую систему зажима, которая точно соответствует контуру профиля. Если зажим оказывает неравномерное давление, пильное полотно заедает, что приводит к неровным резам и потенциальному повреждению режущего двигателя.
Технология резки также требует модернизации. Стандартные пилы борются с плотной древесно-пластиковой матрицей. Они часто скалывают края профиля или прожигают материал из-за чрезмерного трения. Переход на сверхмощные пылеулавливающие пильные агрегаты. Оснастите эти пилы лезвиями премиум-класса с твердосплавными напайками, разработанными специально для композитов. Каретка пилы должна двигаться синхронно со скоростью экструзии. Это гарантирует идеально ровный срез, что необходимо для сборки плотных стыков дверной коробки.
Компонент | Стандартная экструзия ПВХ | Требования к экструзии WPC |
|---|---|---|
Степень сжатия винта | Высокий (генерирует сдвиговое тепло) | Низкий (предотвращает сжигание волокна) |
Металлургия | Стандартная азотированная сталь | Биметалл/карбид вольфрама |
Крутящий момент коробки передач | Стандартная емкость | Исключительно высокая емкость |
Система дегазации | Одинарный вакуумный клапан | Двойная вакуумная вентиляция |
Длина охлаждающего стола | Стандарт (4-6 метров) | Расширенный (8-12 метров) |
Тяговое усилие | Стандартная сила зажима | Высокая сила зажима (тяжелый режим) |
Еще до того, как материал достигнет экструдера, этап подготовки определяет успех всего цикла. ДПК требует строго контролируемой среды смешивания.
Сушка древесного порошка: Сырая древесная мука содержит до 8% влаги. Вы должны сушить этот материал в специальной ротационной сушилке до тех пор, пока содержание влаги не упадет ниже 1%. Невыполнение этого требования приведет к перегрузке вакуумной системы экструдера.
Фаза горячего смешивания: перенесите высушенный древесный порошок, смолу ПВХ и добавки в высокоскоростной смеситель горячего действия. Трение, создаваемое смесительными лопастями, повышает температуру примерно до 115–120°C. Это тепло активирует связующие агенты, обеспечивая эффективную герметизацию пластиком древесных волокон.
Фаза холодного смешивания: Немедленно выгрузите горячую смесь в охлаждающий миксер. Перед хранением материал должен остыть до 40–45°C. Если вы пропустите этот шаг, остаточное тепло приведет к агломерации и разложению смеси в бункере для хранения.
Период созревания: Оставьте смешанный состав в силосе на 12–24 часа. Этот период выдержки позволяет добавкам стабилизироваться и обеспечивает равномерное распределение влаги по всей партии.
Повторное использование отходов: если вы планируете повторно использовать лом, вы должны обработать его с помощью специальной дробилки и измельчителя. Перед повторным введением в фазу смешивания переизмельченный материал необходимо профильтровать через вибрационное сито, чтобы обеспечить равномерный размер частиц, в максимальном соотношении 15%.
Эксплуатация экструзионной машины для изготовления профилей ПВХ с материалами ДПК сопряжена с серьезными эксплуатационными рисками. Упреждающие меры по смягчению последствий обеспечивают стабильное производство и защищают ваши капиталовложения. Игнорирование этих рисков приводит к катастрофическому выходу оборудования из строя.
Древесные волокна действуют как абразивный состав внутри экструдера. Это быстро разрушает стандартные винты. Сотрудничайте с надежным производителем экструзионного оборудования для профилей . Требуйте поддающихся проверке металлургических данных по их винтам и цилиндрам. Соблюдайте строгие графики профилактического обслуживания. Регулярно проверяйте винты на предмет износа. Измерьте зазор между винтом и стенкой цилиндра. Чрезмерный зазор снижает эффективность перекачки и увеличивает время пребывания, что приводит к деградации материала.
Расплавы с высокой вязкостью часто вызывают помпаж экструдера. Это приводит к волнистым профилям и непостоянным размерам. Обеспечьте точную гравиметрическую дозировку всего сырья. Используйте передовые системы ПЛК (программируемый логический контроллер). ПЛК должен идеально синхронизировать частоту вращения экструдера со скоростью вытягивания. Такое управление с обратной связью исключает помпаж. Постоянно контролируйте датчики давления расплава. Внезапные скачки давления расплава указывают на засорение матрицы или разрушение материала.
Влага и плохая гомогенизация расплава портят внешний вид дверной коробки. Оптимизируйте содержание влаги в сырьевой смеси. Поддерживайте влажность ниже 1%, прежде чем она попадет в бункер. Для правильного приготовления сухой смеси используйте высокоскоростные горячие миксеры, а затем миксеры с холодным охлаждением. Поддерживайте строгий контроль температуры во всех зонах матрицы. Рассмотрите возможность коэкструзионной укупорки, чтобы гарантировать безупречную, устойчивую к погодным условиям отделку. Закрытый профиль скрывает мелкие внутренние недостатки и обеспечивает премиальную эстетику.
Даже при использовании оборудования высшего уровня операторы сталкиваются с проблемами обработки. Раннее распознавание симптомов предотвращает массовое образование отходов.
Тигровые полосы на поверхности: этот визуальный дефект обычно указывает на неравномерность течения расплава или локальные колебания температуры в фильерной головке. Проверьте ленты нагревателя на штампе и убедитесь, что давление расплава остается стабильным.
Разрыв кромок: если края профиля дверной коробки выглядят неровными, возможно, скорость вытягивания превышает производительность экструдера. Альтернативно, температура кромки матрицы может быть слишком низкой, что приведет к затягиванию материала.
Внутренние пустоты: когда вы разрезаете профиль и видите пузырьки внутри сердечника, система вакуумной дегазации неисправна. Проверьте уровень воды в вакуумном насосе, очистите вентиляционные отверстия цилиндра и проверьте содержание влаги в сырье.
Деформация профиля после экструзии: если рама прогибается после выхода из режущей пилы, процесс охлаждения происходит неравномерно. Отрегулируйте расход воды с помощью калибровочного стола, чтобы обеспечить равномерное охлаждение со всех сторон профиля.
Наросты на матрице (бородка): Накопление материала на выходе из матрицы указывает на плохое диспергирование смазочных материалов или на чрезмерную температуру плавления. Операторы должны немедленно очистить кромку матрицы латунными инструментами, чтобы предотвратить отслоение наростов и их проникновение в поверхность профиля.
Проверьте свою текущую производственную площадь, чтобы убедиться, что вы можете разместить расширенные вакуумные калибровочные столы длиной от 8 до 12 метров, необходимые для охлаждения ДПК.
Прежде чем подписывать какие-либо контракты на поставку, запрашивайте проверяемые металлургические данные и характеристики упорных подшипников у потенциальных поставщиков оборудования.
Проведите пилотное испытание с использованием точного состава древесины и пластика на испытательной линии производителя, чтобы подтвердить стабильность давления расплава и чистоту поверхности.
Модернизируйте свои системы обработки сырья, включив в них высокопроизводительные ротационные сушилки и гравиметрические дозаторы для строгого контроля содержания влаги и добавок.
Ответ: Технически возможно для очень низкого содержания древесного волокна, но крайне не рекомендуется. Стандартным машинам для производства ПВХ не хватает необходимого крутящего момента, износостойкости и возможностей дегазации. Попытка сделать это приводит к быстрому выходу оборудования из строя, скачкам напряжения и ухудшению качества продукции.
Ответ: Идеально подходит коническая или параллельная двухвинтовая конструкция с низкой степенью сжатия. Такая геометрия сводит к минимуму тепло сдвига, предотвращая возгорание древесных волокон. Винты также должны иметь биметаллическое покрытие, чтобы противостоять сильному абразивному износу.
Ответ: Профили ДПК имеют значительно большую массу и плотность, чем стандартные полые профили ПВХ. Древесно-пластиковый композит гораздо дольше сохраняет тепло. Расширенные таблицы вакуумной калибровки необходимы для медленного отвода этого тепла, предотвращая деформацию после экструзии.
Ответ: Хотя ДПК обладает высокой водостойкостью, содержание древесины создает легкую уязвимость к термитам. Вы должны смешивать определенные средства против термитов и фунгициды со смесью сырья с помощью гравиметрических дозаторов. В качестве альтернативы можно нанести верхний слой из чистого ПВХ или ASA, полученный методом совместной экструзии, для герметизации сердцевины.
Ответ: Основная причина – влага. Древесные волокна очень гигроскопичны. Если сырье содержит избыточную влагу, под давлением экструзии оно превращается в пар. Вы должны предварительно высушить материалы и использовать двойную вакуумную вентиляцию ствола для удаления летучих газов.
О: Это не является строго обязательным, но настоятельно рекомендуется для премиальных рынков. Совместная экструзия наносит защитный внешний слой поверх сердцевины ДПК. Это повышает устойчивость к атмосферным воздействиям, улучшает качество поверхности и полностью исключает риск проникновения влаги или повреждения вредителями.


