
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-23 Происхождение:Работает


Уплотнения дверцы холодильника выполняют весьма специфическую механическую функцию. Они поддерживают тепловую эффективность, блокируют конденсацию и обеспечивают соответствие приборов строгим энергетическим стандартам. Производство этих уплотнений в больших объемах создает определенные производственные препятствия. Руководители предприятий должны соблюдать жесткие допуски на размеры, одновременно контролируя усадку полимера. Если профиль деформируется во время охлаждения, конечный пользователь сталкивается с постоянными складками и сбоем всасывания. Интеграция магнитных полос непосредственно в рабочий процесс без снижения скорости вытягивания добавляет еще один уровень сложности. Преодоление высокого уровня брака и непостоянной геометрии означает отказ от обычного оборудования для переработки пластмасс. Предприятиям необходима специализированная машина для экструзии дверных прокладок холодильника . Это оборудование обеспечивает точную терморегулировку и механический контроль, необходимые для последовательной экструзии сложных многокамерных профилей.
Универсальность материалов обязательна: современное производство требует оборудования, способного работать с несколькими полимерами, поэтому линия экструзии гибкого уплотнительного профиля из ПВХ, ТПУ и ТПЭ имеет решающее значение для адаптации к требованиям рынка.
Точность определяет производительность. Самым важным фактором рентабельности производства прокладок является процесс калибровки и охлаждения, который предотвращает деформацию профиля, устраняет поверхностные морщины и обеспечивает герметичность уплотнений устройства.
Автоматизация снижает эксплуатационные расходы: интеграция встроенной вставки магнитных полос, автоматической резки и сварки непосредственно в экструзионную линию значительно снижает трудозатраты и узкие места при сборке.
Выбор поставщика — это партнерство. Выбор производителя экструзионного оборудования для профилей должен основываться на послепродажной поддержке, возможностях настройки оснастки и проверенных протоколах заводских приемочных испытаний (FAT).
Успешная экструзия начинается со строгого определения требований к конечному продукту. Уплотнения холодильника работают в суровых условиях. Они должны сохранять гибкость при температурах ниже -20°C в морозильных камерах. Они требуют высокой химической стойкости, чтобы противостоять агрессивным чистящим средствам, пищевым кислотам и маслам. Герметичное сжатие не подлежит обсуждению с точки зрения энергоэффективности. Структурная целостность требует надлежащего магнитного прилегания. Если профиль разрушится или деформируется во время экструзии, внутренний магнит не будет плотно прилегать к стальной раме прибора. Это создает микрозазоры, приводящие к утечкам воздуха, быстрому обледенению и перегрузке компрессоров.
Выбор подходящего полимера определяет конструкцию шнека экструдера, профили нагрева и длину охлаждающей ванны. Вы должны сбалансировать затраты на сырье и долгосрочную производительность поля.
Мягкий ПВХ: поливинилхлорид остается традиционным выбором. Он обеспечивает исключительную экономичность и высокую надежность сварки во время окончательной сборки рамы под углом 45 градусов. Однако миграция пластификатора с течением времени приводит к тому, что уплотнения из ПВХ становятся жесткими, обесцвечиваются и трескаются. Экологические нормы, касающиеся его производства и утилизации, продолжают подталкивать производителей к использованию более чистых альтернатив.
ТПЭ/ТПУ: Промышленность смещается в сторону термопластичных эластомеров (ТПЭ) и полиуретанов (ТПУ). Эти материалы обеспечивают превосходную низкотемпературную гибкость и отличное восстановление после сжатия. Они полностью пригодны для вторичной переработки и не выделяют токсичных побочных продуктов во время переработки. Они сохраняют свою эластичную память намного дольше, чем ПВХ, обеспечивая герметичность на протяжении всего срока службы прибора.
Тип материала | Низкотемпературная гибкость | Восстановление набора сжатия | Свариваемость | Основное приложение |
|---|---|---|---|---|
Мягкий ПВХ | Умеренный | Средний | Отличный | Бюджетное жильё |
ТПЭ | Высокий | Отличный | Хорошо (требуется специальный инструмент) | Современная экологически чистая техника |
ТПУ | Очень высокий | Выдающийся | Хороший | Коммерческое холодильное оборудование для тяжелых условий эксплуатации |
Процесс экструзии должен учитывать различные методы установки, определяемые конструкцией устройства. Каждая геометрия требует совершенно разных конструкций штампов и калибровочных инструментов.
Вставные уплотнения в виде дротика: часто встречаются в жилых домах. Прокладка имеет жесткий или полужесткий стержень в форме стрелы, который вдавливается в заранее прорезанный паз в пластиковой дверной обшивке.
U-образные экструзии: используются в коммерческих установках для тяжелых условий эксплуатации. Прокладка охватывает край дверной панели из нержавеющей стали, требуя плотной посадки с трением.
Скрытые каналы для винтов: старые или специализированные конструкции, в которых прокладка механически крепится к двери под скрытой створкой.
Полый сильфон уплотнителя должен легко сжиматься при закрытии двери, но мгновенно пружинить при открытии. Достижение этого динамического движения требует точного контроля толщины стенок, часто с точностью до 0,1 миллиметра во время экструзии.
Во многих современных прокладках используется технология совместной экструзии. Это включает в себя выдавливание жесткого стержня (часто твердости по Шору D) для монтажа на двери вместе с мягким гибким сильфоном (твердостью по Шору А) для самого уплотнения. Вы не можете добиться этого с помощью одного экструдера. Для этого требуются специализированные многослойные головки, подаваемые синхронизированными установками с несколькими экструдерами. Жесткий материал обеспечивает структурное сцепление, необходимое для удерживания дверной направляющей, а мягкий материал обеспечивает воздухонепроницаемую подушку. Прежде чем начнется охлаждение, термическое соединение между этими двумя отдельными потоками полимера должно происходить плавно внутри фильерной головки под высоким давлением.
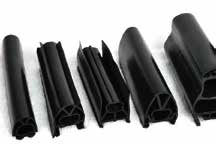
Процесс начинается на этапе обработки материалов. Гравиметрические дозаторы обеспечивают точное смешивание первичной смолы, измельченной и цветной маточной смеси до того, как полимер попадет в загрузочное отверстие. Внутри ствола вращающийся винт разрезает и плавит пластик. Контроль температуры в зонах ствола имеет решающее значение. Если температура расплава слишком низкая, материал не будет течь должным образом, что приведет к высокому напору. Если оно слишком велико, полимер разрушается, что приводит к появлению следов подгорания и потере физических свойств. Конструкция шнека, в частности степень сжатия и глубина витка, должна соответствовать конкретному обрабатываемому материалу, чтобы обеспечить гомогенный расплав без чрезмерного нагрева сдвига.
Расплавленный полимер продавливается через специальный инструмент, известный как экструзионная матрица. Это формирует сложное многокамерное поперечное сечение уплотнителя холодильника. Конструкция штампа основана на узкоспециализированной гидродинамике. Инженеры должны учитывать разбухание штампа, то есть тенденцию полимера к расширению при выходе из ограничительного инструмента. Внутренние каналы потока (длина площадки) матрицы должны идеально уравновешивать скорость материала. Если полимер течет быстрее по более толстой секции стержня, чем по тонкой секции сильфона, профиль мгновенно деформируется и скручивается на выходе из матрицы.
Это наиболее чувствительный переход во всем процессе. Профиль перемещается из горячей матрицы в резервуары охлаждения с охлажденной водой. Вакуумные калибровочные столы предотвращают разрушение полых камер прокладки во время затвердевания полимера. Вакуум притягивает внешнюю оболочку профиля к калибровочным блокам из латуни или нержавеющей стали. Тем временем турбулентная охлажденная вода отводит тепло. Если охлаждение неравномерное, внутри полимерной матрицы накапливаются внутренние напряжения, что приводит к необратимой деформации и усадке через несколько часов после намотки или резки продукта.
Как только профиль охлаждается и становится стабильным по размерам, вступают в силу последующие процессы. Автоматизированные механизмы вставки подают непрерывную магнитную полосу непосредственно в предназначенную для этого камеру прокладки. Точные тянущие устройства используют специальные резиновые ленты, которые тянут профиль с постоянной скоростью. Натяжение натяжения должно быть идеально откалибровано, чтобы предотвратить растяжение теплого полимера. Наконец, автоматизированные режущие агрегаты с сервоприводом нарезают непрерывный профиль на точные длины, необходимые для сборки дверной коробки, обеспечивая чистые, квадратные разрезы для последующей сварки.
Современное производство опирается на автоматизированные системы оптического контроля и лазерные микрометры. Эти датчики проверяют размеры профиля и структурную целостность в режиме реального времени. Они проверяют правильность установки магнитной полосы, правильную толщину стенок и общую ширину профиля. Если конечный продукт соответствует точным спецификациям, это означает, что он пройдет испытания на герметичность на потребительском уровне. Руководители предприятий хотят избежать ситуаций, когда конечным пользователям приходится использовать кипяток или фен для исправления деформированных уплотнений, которые не соответствуют корпусу устройства.
Стандартная обработка мягкого ПВХ обычно осуществляется с помощью одношнековых экструдеров с соотношением длины к диаметру (L/D) 24:1 или 28:1. Они оснащены винтами с глубоким витком, оптимизированными для термочувствительности ПВХ. Однако для обработки современных эластомеров требуется высокоэффективная машина для экструзии уплотнительных лент из ТПЭ . Эти машины оснащены барьерными шнеками, обеспечивающими полное плавление эластомера без застоя материала. Им также требуются редукторы с более высоким крутящим моментом и более надежные системы нагрева ствола, чтобы выдерживать более высокие температуры обработки ТПЭ и ТПУ.
Многослойные головки представляют собой сложную инженерную конструкцию. Они позволяют одновременно производить экструзию материалов разной твердости. Вы можете комбинировать твердую основу из ПВХ с мягким сильфоном из ТПЭ. В инструменте используются Y-образные распределители для управления двумя разными потоками расплава, объединяя их непосредственно перед выходом из головки. Каналы потока должны быть тщательно отполированы, чтобы предотвратить зависание и разрушение материала. Функции быстрой замены этих головок экономят часы простоя при смене продукта, позволяя операторам заменять профильные пластины без демонтажа всего узла матрицы.
Непрерывная линия имеет такую же скорость, как и ее самая медленная составляющая. В синхронизированных тянущих устройствах используются гусеничные гусеницы, которые мягко, но прочно захватывают профиль, предотвращая разрушение полых камер. Линейные системы штамповки и надрезов подготавливают прокладку к окончательной сборке, вырезая определенные участки, где прокладка будет складываться по углам. Наконец, автономные машины для сварки углов под углом 45 градусов превращают разрезанные профили в готовые герметичные дверные коробки. Интеграция этапов магнитной вставки и резки непосредственно в экструзионную линию максимизирует производительность и сводит к минимуму повреждения при обращении.
Производители часто выпускают тысячи различных моделей прокладок OEM и вторичного рынка. Для этого требуется экструзионная линия по производству уплотнительных профилей из ПВХ, ТПУ и ТПЭ , способная обеспечить быструю переналадку. Вам необходимо оборудование, поддерживающее быстросменную оснастку как для коммерческого холодильного оборудования, так и для жилых помещений. Станок, привязанный к одному типу профиля или материалу, быстро станет узким местом на разнообразном производственном предприятии. Ищите модульные калибровочные таблицы, которые позволяют операторам заменять вакуумные блоки за считанные минуты, а не часы.
Скорость линии обычно измеряется в метрах в минуту. Хотя высокие скорости (15–25 м/мин) увеличивают производительность, они также повышают риск нестабильности размеров. Более высокие скорости требуют экспоненциально более эффективных систем охлаждения. Если протолкнуть профиль через водяную баню слишком быстро, сердцевина останется горячей. Это приводит к усадке после экструзии после упаковки продукта. Оценка машины означает поиск оптимального баланса между максимальной производительностью и бездефектным качеством, что часто требует расширенных охлаждающих резервуаров или вторичных охлаждающих ванн.
Поддержание толщины стенок и геометрии профиля требует современных систем управления. Программируемые логические контроллеры (ПЛК) управляют каждой зоной нагрева, датчиком давления расплава и скоростью двигателя. Линейные лазерные микрометры обеспечивают обратную связь по замкнутому контуру. Если толщина профиля отклоняется хотя бы на долю миллиметра, система автоматически корректирует скорость вытягивания или частоту вращения экструдера, чтобы скорректировать это. Это исключает необходимость ручных настроек оператора и обеспечивает стабильное качество в разные смены.
Экструзия – энергоемкий процесс. Вы должны проанализировать энергопотребление зон нагрева, вакуумных насосов и холодильных установок. Современные серводвигатели значительно сокращают долгосрочные эксплуатационные расходы по сравнению со старыми приводами переменного или постоянного тока. Изолированные нагреватели бочек также предотвращают потерю тепла, направляя энергию в полимер, а не в заводской воздух. Частотно-регулируемые приводы (VFD) на вакуумных насосах гарантируют, что они потребляют только ту мощность, которая необходима для поддержания необходимого уровня вакуума, что еще больше снижает потребление электроэнергии.
Усадка полимера после экструзии — неизбежная реальность. Когда пластик остывает, молекулярные цепи сжимаются. Если этого не сделать, уплотнитель сожмется и выпадет из дверной коробки. Стратегии смягчения последствий сосредоточены на оптимизации температуры охлаждающей ванны и расширении зон отжига. Вам также необходима калибровка тяги без напряжения. Если тянуть профиль слишком сильно, пока он еще теплый, это приведет к искусственному растяжению. Когда профиль окончательно остывает, он отщелкивается назад, в результате чего прокладка становится слишком короткой для дверной коробки.
Неравномерное охлаждение или неправильная калибровка вакуума приводят к необратимым складкам сильфона. Эти складки создают зазоры между дверцей и корпусом прибора. Это приводит к выходу из строя дверных уплотнений, образованию конденсата и высокому количеству претензий по гарантии. Обеспечение постоянного потока воды и стабильного вакуумного давления в калибровочном резервуаре — единственный способ обеспечить идеально гладкое и герметичное уплотнение. Операторы должны регулярно проверять вакуумные щели в калибровочных блоках, чтобы убедиться, что они не забиты остатками полимера или отложениями жесткой воды.
Для предприятий, на которых работает линия экструзии нестандартных прокладок , простои представляют собой огромный риск. Замена штампов и калибраторов для разных моделей приборов может занять несколько часов, если оборудование плохо спроектировано. Вам следует искать машины с быстроразъемными зажимами, легкодоступными водяными коллекторами и модульными вакуумными соединениями. Применение принципов одноминутной замены матрицы (SMED) и использование хорошо спроектированного оборудования сокращает время переналадки с часов до минут, значительно повышая общую эффективность оборудования.
Эксплуатация линии экструзии уплотнительной ленты требует специальных знаний. Операторы должны понимать, как устранять разбухание головки, дисбаланс потока и колебания вакуума. Необходимо тщательное обучение поставщиков. Протоколы технического обслуживания должны включать регулярную очистку головки штампа, чтобы предотвратить появление полос на поверхности из-за разложившегося материала. Вакуумные насосы и фильтры для воды также требуют строгого графика технического обслуживания, чтобы обеспечить стабильную эффективность охлаждения и предотвратить неожиданные остановки линии.
Распространенный дефект | Возможная причина | Корректирующие действия |
|---|---|---|
Поверхностные морщины | Недостаточный вакуум в калибровочном блоке | Очистить вакуумные слоты; увеличить давление насоса |
Усадка профиля | Чрезмерное натяжение при вытягивании | Уменьшить скорость вытягивания; проверить температуру охлаждающей воды |
Плохая магнитная адгезия | Стенка камеры слишком толстая или деформированная | Отрегулируйте болты матрицы, чтобы сбалансировать поток полимера. |
Следы ожогов | Застой материала в головке | Более низкие температуры зоны; очистить каналы матрицы |
Ваша оценка должна быть сосредоточена на минимизации времени незапланированных простоев. Оцените цепочку поставок выбранного вами производителя экструзионного оборудования для профилей . Критически важные компоненты, такие как винты, цилиндры, нагревательные ленты и специализированные модули ПЛК, должны быть легко доступны. Если диск выходит из строя, вам необходимо немедленно доставить замену. Отсутствие местной поддержки, возможностей удаленной диагностики или задержка с поставками запасных частей могут парализовать вашу производственную линию на несколько недель, что приведет к срыву сроков поставки OEM-производителям.
Лучшие поставщики оборудования делают больше, чем просто производят экструдеры. Они разрабатывают и тестируют специальные штампы самостоятельно перед отправкой оборудования. Оцените возможности поставщика в области исследований и разработок. Могут ли они взять CAD-чертеж нового профиля прокладки, запустить программное обеспечение для моделирования потоков и создать полнофункциональную матрицу? Их способность оптимизировать конструкцию оснастки напрямую влияет на время вывода на рынок новых моделей устройств и сокращает количество проб и ошибок, необходимых на вашем заводе.
Никогда не принимайте поставку без строгой проверки FAT. Определите непреложные критерии, которым должна соответствовать ваша новая Сюда входит продолжительное время работы на максимальных номинальных скоростях в течение не менее 8 часов. Он также должен включать строгие максимальные уровни брака и проверку точности размеров для нескольких типов профилей. Машина должна доказать, что она может безупречно обрабатывать конкретное сырье, прежде чем она покинет предприятие поставщика. машина для прокладки холодильников .
Проанализируйте текущий уровень брака, чтобы выявить конкретные сбои в охлаждении, калибровке или усадке на существующих линиях.
Определите требуемую производительность в метрах в минуту, чтобы правильно подобрать размер шнека экструдера и охлаждающих резервуаров.
Задокументируйте свою дорожную карту материалов, чтобы определить, нужно ли вам оборудование, способное обрабатывать как ПВХ, так и ТПЭ.
Запросите подробные технические предложения и возможности моделирования потока инструментов у специализированных производителей экструзионного оборудования.
Запланируйте комплексные заводские приемочные испытания с использованием собственного сырья и магнитных полос.
Ответ: Стандартная скорость производства варьируется от 10 до 25 метров в минуту. Точная стоимость во многом зависит от выбора материала и сложности профиля. Более толстые коммерческие прокладки требуют более низких скоростей для обеспечения надлежащего охлаждения, тогда как более тонкие профили для жилых помещений могут работать намного быстрее.
О: Да, но это требует специальной разработки. Вам необходимо использовать экструдер с универсальной конструкцией барьерного шнека и точными зонами контроля температуры. TPE обычно требует других скоростей сдвига и управления температурой, чем мягкий ПВХ, чтобы предотвратить деградацию материала.
О: Неправильное натяжение при экструзии или неравномерное охлаждение приводят к необратимым морщинам и жестким пятнам. Это предотвращает правильное прижатие прокладки к раме прибора. Потребители часто пытаются исправить эти плохие уплотнения с помощью кипятка или фена, но это лишь временное решение.
A: Магнитная полоса вставляется сразу после того, как профиль выходит из охлаждающих резервуаров. Автоматический механизм разматывания и подачи направляет гибкий магнит в специальную полую камеру прокладки, прежде чем он достигнет финальной стадии резки.
Ответ: Основными причинами являются неравномерное охлаждение, неправильная калибровка вакуума или нестабильное натяжение при тяге. Если вакуум не сможет удержать форму профиля на калибровочных блоках, пока пластик остывает, полый сильфон разрушится и навсегда сморщится.
О: Штампы следует очищать при каждой крупной смене материала или профиля. Регулярное техническое обслуживание предотвращает накопление деградировавшего полимера, которое приводит к образованию полос на поверхности. При правильном уходе и неабразивной очистке высококачественные стальные матрицы могут прослужить долгие годы, прежде чем потребуется замена из-за износа.


