
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-22 Происхождение:Работает


Приобретение машины для экструзии пластика — это дорогостоящие капитальные затраты, поскольку несоответствие спецификаций приводит к хроническим отходам материала, несоответствию допусков и узким местам в работе. Стандартизированное, готовое оборудование часто не может обеспечить специфическую реологию полимера, сложную геометрию продукта или растущий спрос на переработку переработанных материалов. Покупателям часто сложно сбалансировать первоначальные капитальные затраты с долгосрочной эксплуатационной эффективностью, потреблением энергии и простоями при обслуживании. Выбор подходящего оборудования требует систематической оценки требований к материалам, механики плавки, последующей интеграции и надежности производителя. В этом руководстве представлена техническая основа для оценки и включения в короткий список комплектных экструзионных производственных линий на основе поддающихся проверке показателей производительности.
Материал диктует механику: Выбор между одношнековой и двухшнековой конфигурациями полностью зависит от термической стабильности, чувствительности к сдвигу и чистоты вашего конкретного полимера (например, первичного ПВХ или переработанного перемолотого материала).
Геометрия определяет потребности последующей обработки: сложные поперечные сечения требуют специализированных систем калибровки и охлаждения, поэтому согласование всей производственной линии так же важно, как и самого экструдера.
Минимизация отходов — это источник прибыли: современные средства управления технологическими процессами, гравиметрическое дозирование и системы обратной связи с обратной связью необходимы для минимизации отходов и оптимизации использования материалов.
При оценке цены профильного станка необходимо учитывать показатели энергоэффективности, возможности сокращения брака и ожидаемые циклы технического обслуживания, а не только первоначальный заказ на поставку.
Проверка производителя не подлежит обсуждению: надежный производитель экструзионного оборудования для пластика должен предложить прозрачные заводские приемочные испытания (FAT) и гарантированную техническую поддержку после установки.
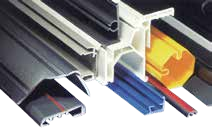
Сложность поперечного сечения определяет первоначальный выбор машины и сильно влияет на полное соответствие производственной линии. Сложные профили требуют специальной последующей калибровки для сохранения формы во время критической фазы охлаждения. Когда полимер выходит из матрицы, он набухает. Калибровочный инструмент должен немедленно учитывать это расширение. Неравномерная толщина стенок приводит к разной скорости охлаждения, что приводит к деформации профиля, если в вакуумном калибровочном резервуаре отсутствуют независимые элементы управления зонами. Вы должны тщательно оценить требования к оборудованию для экструзии профилей специальной формы . Для изделий сложной геометрии обязательны специальные матрицы и многоосные калибровочные таблицы. Специализированные отрезные пилы обеспечивают чистую отделку, не деформируя пластик в процессе резки по длине. Приемлемые допуски на размеры определяют требуемую точность вашего оборудования и определяют необходимые возможности ваших систем привода и управления.
Оцените индекс текучести расплава (MFI) ваших целевых материалов, прежде чем просматривать характеристики машины. Тщательно изучите их чувствительность к сдвигу и точки термического разложения. Первичные смолы предсказуемо ведут себя под действием тепла и давления. Повторное измельчение приводит к огромным переменным. Вторичные материалы часто имеют непостоянные кривые вязкости, что приводит к всплескам на фильерной головке. Переработанный пластик с высоким содержанием влаги требует специальной вентиляции на стволе. Зоны вакуумной дегазации предотвращают появление внутренних пустот и поверхностных дефектов, нарушающих целостность конструкции. Обработка экологически чистых материалов требует надежной фильтрации. Загрязнения при переизмельчении повредят ствол и повредят стандартные матрицы, если их не отфильтровать с помощью устройств непрерывной смены сит.
Тип материала | Задача обработки | Требуемая адаптация машины |
|---|---|---|
Первичные полиолефины (ПЭ, ПП) | Поддержание постоянной температуры расплава на высоких скоростях | Одновинтовой винт с высоким соотношением L/D, конструкция с барьерным полетом |
Жесткий ПВХ | Высокая чувствительность к сдвигу, быстрая термическая деградация | Конический или параллельный двухвинтовой, низкие обороты, масляное охлаждение |
Постпотребительская перешлифовка | Содержание влаги, физические загрязнения, различные MFI | Зоны вакуумной дегазации, двухпоршневые сменщики сит. |
Древесно-пластиковые композиты | Чрезвычайное истирание, выделение газов с высоким содержанием влаги. | Биметаллический бронированный ствол/шнек, агрессивная вентиляция. |
Установите реалистичные целевые показатели производительности в килограммах в час, исходя из мощности охлаждения на выходе, а не только максимальной производительности экструдера. Теоретическая максимальная производительность редко равна оптимальной скорости работы на полу. Слишком быстрая работа оборудования сразу ухудшает качество продукции. Это приводит к разрушению расплава, ухудшению качества поверхности и нестабильности размеров. Высокие скорости сокращают время пребывания в цилиндре, предотвращая правильное плавление и смешивание красителей или УФ-стабилизаторов. Сосредоточьтесь на устойчивой производительности, а не на максимальной паспортной мощности. Постоянное, немного более медленное производство дает значительно меньше отходов, чем беспорядочные высокоскоростные прогоны, которые перегружают калибровочный стол.
Механические различия определяют основные варианты использования экструдеров. В одношнековых экструдерах при плавлении и транспортировке используется трение о стенку цилиндра. Лучше всего они работают со стандартными полимерами, такими как полиэтилен, полипропилен и АБС. Двухшнековые экструдеры обеспечивают принудительное вытеснение и превосходное смешивание. Они обеспечивают возможность смешивания с высоким усилием сдвига для сложных составов. Двухшнековые установки с сонаправленным или встречным вращением обязательны для термочувствительных материалов. Полимеры с высоким содержанием компаундов или сильнонаполненные полимеры требуют этой конкретной конфигурации. Двойные шнеки предотвращают застой материала, обеспечивая поток в порядке очереди и предотвращающий термическое разложение.
Для переработки поливинилхлорида требуется специальная машина для экструзии профилей ПВХ . Конические или параллельные двухшнековые конструкции эффективно предотвращают деградацию материала, работая на более низких оборотах при сохранении высокой производительности. Они выдерживают высокие нагрузки наполнителя из карбоната кальция без чрезмерного износа во время полетов. Для изготовления древесно-пластиковых композитов требуется специализированный станок для производства пластиковых профилей из ДПК . Древесные волокна внутри ствола действуют как наждачная бумага. Биметаллические цилиндры и винты обеспечивают необходимую износостойкость при сильном истирании. Агрессивная вентиляция влаги удаляет воду из древесных волокон во время обработки, чтобы предотвратить вспенивание на матрице. Машины для экструзии стандартных профилей эффективно обрабатывают стандартные профили. Универсальные одношнековые установки обеспечивают точный контроль диаметра для изделий простой геометрии, таких как трубы или кромкооблицовка.
Соотношение длины к диаметру (L/D) напрямую влияет на однородность расплава. Он определяет время пребывания и стабильность выхода под давлением. Более длинные соотношения (например, 30:1 или 36:1) обеспечивают лучшее смешивание сложных полимерных соединений и позволяют создать несколько зон вентиляции. Степень сжатия и элементы смешивания должны соответствовать конкретному полимеру. Особая геометрия лопастей оптимизирует механику расплава для конкретного применения. Барьерные шнеки отделяют расплавленный полимер от твердых гранул внутри канала. Это предотвращает попадание нерасплавленных твердых частиц в головку штампа и возникновение дефектов поверхности. Правильная конструкция шнека уменьшает помпаж, стабилизирует давление напора и обеспечивает равномерную температуру расплава по всему поперечному сечению профиля.
Гравиметрические системы дозирования обеспечивают непрерывное точное смешивание материалов. Они взвешивают каждый грамм смолы, измельчения и добавок, поступающих в загрузочную горловину. Это сводит к минимуму дорогостоящие отходы смолы во время ежедневного производства и предотвращает изменения цвета. Датчики давления расплава обеспечивают возможность мониторинга процесса в режиме реального времени. Датчики температуры расплава помогают мгновенно устранять распространенные дефекты экструзии. Устройство непрерывной смены сит имеет решающее значение для переработки переработанного пластика. Системы фильтрации расплава эффективно удаляют потенциальные загрязнения, не останавливая производство. Двухпоршневая конструкция позволяет менять сита, сохраняя при этом давление расплава, предотвращая изменения размеров конечного профиля во время смещения сита.
Система привода является сердцем экструдера. Двигатели переменного тока в сочетании с преобразователями частоты обеспечивают хорошую эффективность при стандартных операциях. Синхронные двигатели с постоянными магнитами (PMSM) обеспечивают превосходную экономию энергии и более высокий крутящий момент на более низких скоростях для непрерывной работы. Редукторы с высоким крутящим моментом выдерживают постоянное противодавление со стороны матрицы. Встроенные упорные подшипники необходимы для тяжелых операций экструзии. Выход из строя упорных подшипников остается основной причиной незапланированных простоев экструзионных предприятий. Выбирайте подшипники увеличенного размера для применений, связанных с материалами высокой вязкости. Правильные системы смазки коробки передач с внешними теплообменниками продлевают срок службы всего приводного агрегата.
ПИД-регуляторы температуры обеспечивают точное управление температурой во всех зонах цилиндра. Твердотельные реле обеспечивают быструю регулировку нагрева без механического износа, свойственного традиционным контакторам. Механизмы охлаждения ствола предотвращают перегрев материала в зонах высокого сдвига. Водяное охлаждение с замкнутым контуром справляется с операциями с высоким сдвигом лучше, чем простые воздуходувки. Водяное охлаждение быстро отводит тепло при обработке чувствительных к сдвигу полимеров, таких как ПВХ. Правильный температурный контроль предотвращает деградацию полимера, сохраняет физические свойства и поддерживает стабильную вязкость расплава при его входе в матрицу.
Чтобы оценить цену профильного станка, необходимо выйти за рамки первоначального предложения. Базовые инвестиции обычно включают экструдер, фильерную головку, последующий калибровочный стол, тяговое устройство и главную панель управления. Скрытые расходы часто существенно влияют на окончательные требования к капиталу. Учитывайте логистику доставки, тяжелую оснастку, электрические розетки и требования к трубопроводам охлажденной воды. Первоначальный запас запасных частей увеличивает необходимый первоначальный капитал. Заводские приемочные испытания, специализированное оборудование и обучение операторов представляют собой дополнительные необходимые инвестиции, которые обеспечивают плавный запуск.
Тщательно смоделируйте долгосрочное энергопотребление оборудования. Рассчитайте необходимое количество киловатт на килограмм перерабатываемого материала. Учитывайте плановые простои для планового технического обслуживания, чистки матрицы и замены сеток. Замена шнеков и стволов представляет собой значительные эксплуатационные переменные с течением времени. Высокоабразивные материалы ускоряют износ пластифицирующих компонентов. Инвестиции в биметаллическую обработку увеличивают первоначальные затраты, но значительно продлевают срок службы компонентов. Эффективные системы водяного охлаждения снижают общее потребление коммунальных услуг и предотвращают перегрузку чиллера предприятия.
Усовершенствованные системы управления повышают общую эффективность труда на производстве. Программируемые логические контроллеры (ПЛК) обеспечивают автоматический запуск и остановку, снижая зависимость от племенных знаний. Человеко-машинные интерфейсы (HMI) упрощают хранение рецептов и сокращают количество брака при настройке во время смены продукта. Возможность подключения к Индустрии 4.0 позволяет производителю проводить удаленную диагностику. Диагностическое техническое обслуживание предотвращает неожиданные остановки производства и повреждение оборудования за счет мониторинга вибрации и скачков температуры в редукторе. Бесперебойная связь по всей производственной линии автоматически синхронизирует скорость экструдера и тягового устройства. Автоматизированная последующая резка и штабелирование сокращают потребность в ручном труде в конце линии.
Оцените способность производителя самостоятельно разрабатывать винты и матрицы по индивидуальному заказу. Аутсорсинг проектирования штампов часто приводит к проблемам с интеграцией и поиску виноватых в дальнейшем. Проверьте их опыт работы с вашим конкретным материалом и применением. Знания о применении продукта имеют решающее значение для долгосрочного успеха. Полная интеграция производственной линии демонстрирует истинные инженерные возможности. Компетентный производитель понимает, как конструкция бака охлаждения влияет на прямолинейность профиля. Они должны предлагать специальные инструменты для калибровки, адаптированные к чертежам вашего продукта, и гарантировать окончательные размеры детали.
Определите строгие критерии для строгих заводских приемочных испытаний. Запустите машину с фактическим производственным материалом, а не с его универсальным заменителем. Включите любой переработанный контент, который вы планируете использовать ежедневно. Прежде чем разрешить отправку, подтвердите заявления о пропускной способности и допуски на размеры. Проверьте стабильность расплава в условиях непрерывной работы в течение нескольких часов. Контролируйте потребление энергии во время теста, чтобы проверить заявления об эффективности. Успешная FAT предотвращает дорогостоящие модификации после установки.
Предоставьте производителю точную смесь смол и коэффициент измельчения.
Для подтверждения термической стабильности требуется непрерывная работа в течение не менее четырех часов.
Измерьте окончательный профиль по чертежам САПР с помощью цифрового штангенциркуля.
Проверьте синхронизацию тягового устройства при изменении скорости.
Смоделируйте смену экрана, чтобы проверить время восстановления давления.
Внимательно оцените конкретные условия гарантии на оборудование. Проверьте наличие местных сервисных специалистов в вашем регионе. Сроки поставки критически важных запасных частей имеют огромное значение для бесперебойной работы. Нагреватели, термопары, вентиляторы охлаждения ствола и сегменты шнека должны быть легко доступны. Запросите список рекомендуемых запасных частей на этапе закупки и закажите его вместе с машиной. Убедитесь, что производитель предлагает удаленное устранение неполадок через безопасное подключение к Интернету. Быстрая техническая поддержка сводит к минимуму влияние неожиданных сбоев на ваш производственный график.
Переработанные материалы часто вносят непредсказуемые изменения в процесс экструзии. Загрязнения блокируют штампы, вызывают серьезные дефекты поверхности и создают слабые места в структуре профиля.
Смягчение: Установить передовые системы фильтрации расплава для всех переработанных потоков. Двухпоршневые устройства смены сит справляются с высокими уровнями загрязнения без перепадов давления. Системы вакуумной дегазации предотвращают образование пустот, вызванных задержкой влаги в переизмельченном материале.
Недостаточная инфраструктура останавливает производство сразу после установки. Недостаточная охлаждающая способность приводит к деформации профилей и браку деталей, поскольку пластик не может сохранять свою форму.
Смягчение: Проведите тщательный аудит утилиты перед установкой. Проверьте емкость охлажденной воды, скорость потока и стабильность сжатого воздуха. Убедитесь, что пределы электрической нагрузки соответствуют максимальным требованиям машины, включая все последующие зоны нагрева и охлаждения.
Неподготовленный персонал приводит к чрезмерному количеству отходов и потенциальному повреждению машины. Неправильные настройки температуры разрушают материал, загрязняют винт и создают опасные скачки давления в головке.
Смягчение: обязать производителя провести комплексное обучение на месте. Тщательно изучите процедуры запуска, продувки при выключении и интерпретацию данных датчиков. Научите операторов устранять неполадки в механике плавления, проблемах с помпажами и утечками штампов.
Плохая синхронизация деформирует конечный продукт еще до того, как он остынет. Непостоянная скорость тяги гусеницы приводит к изменениям в толщине стенок и общем весе профиля.
Смягчение: Обеспечьте правильную работу вакуумных калибровочных резервуаров с экструдером. Точная синхронизация тянущих устройств со скоростью экструдера с помощью поворотных энкодеров. Системы управления с обратной связью предотвращают деформацию профиля во время процесса протягивания, автоматически регулируя скорость линии на основе лазерных датчиков диаметра.
Выбор правильного оборудования означает соответствие механических характеристик реальным материалам. Чрезмерное уточнение приводит к напрасной трате капитала и неэффективному использованию активов на местах. Недостаточные спецификации гарантируют хронические производственные сбои, чрезмерный ежедневный брак и срыв сроков поставки. Отдавайте предпочтение производителям, которые предлагают прозрачные инженерные данные и надежную поддержку. Требуйте испытаний материалов перед окончательной доработкой каких-либо спецификаций оборудования. Прежде чем подписать окончательный платеж, потребуйте полного соответствия производственной линии и всесторонних заводских испытаний.
Объедините чертежи вашей продукции, спецификации материалов и проценты измельчения в единый технический документ.
Четко определите свою точную пропускную способность, допуски на размеры и требования к занимаемой площади.
Отправьте стандартизированный запрос предложений проверенным производителям, специализирующимся на вашем конкретном полимере.
Сравните технические характеристики, характеристики коробки передач и охлаждающую способность, а не просто первоначальное предложение.
Прежде чем оформлять заказ на поставку, запланируйте аудит предприятия, чтобы проверить мощность охлажденной воды и электроэнергии.
Ответ: Одношнековые машины плавят и транспортируют за счет трения. Они идеально подходят для стандартных полимеров, таких как полиэтилен и полипропилен. Двухшнековые машины обеспечивают объемное вытеснение и смешивание с высоким усилием сдвига. Это делает их необходимыми для термочувствительных материалов, таких как ПВХ или пластмассы с тяжелыми добавками, которые требуют точного контроля температуры и агрессивной вентиляции.
О: Оценка цены профильного станка требует анализа всей стоимости системы. Базовые цены варьируются в зависимости от происхождения, мощности и уровня автоматизации. При сравнении предложений различных производителей всегда учитывайте энергоэффективность, требования к техническому обслуживанию, наличие последующего оборудования и стоимость запасных частей.
Ответ: ПВХ очень чувствителен к сдвигу и склонен к быстрому термическому разложению. В специализированных машинах используются конические или параллельные сдвоенные шнеки. Они работают на более низких оборотах. Они обеспечивают мягкое и равномерное плавление без сжигания материала во время обработки и эффективно справляются с большими нагрузками наполнителя.
Ответ: Древесно-пластиковые композиты обладают высокой абразивностью из-за содержания древесного волокна. Для машин требуются цилиндры и винты с биметаллической обработкой для обеспечения максимальной износостойкости. Им также необходимы специальные системы вакуумной вентиляции для удаления влаги из древесных волокон во время экструзии и предотвращения вспенивания на матрице.
Ответ: Оценка должна быть сосредоточена на последующих компонентах. Сложные формы требуют тщательно адаптированных вакуумных калибровочных таблиц для сохранения геометрии во время охлаждения. Точные многогусеничные тянущие устройства и специализированные режущие пилы необходимы для соблюдения допусков без деформации профиля.
Ответ: Эффективная переработка переработанного пластика требует специальной адаптации оборудования. Ищите машины, оснащенные надежной фильтрацией расплава, позволяющей удалять примеси без остановки линии. Зоны вакуумной дегазации извлекают уловленную влагу. Гравиметрическое дозирование обеспечивает однородное смешивание переработанных и первичных материалов.


